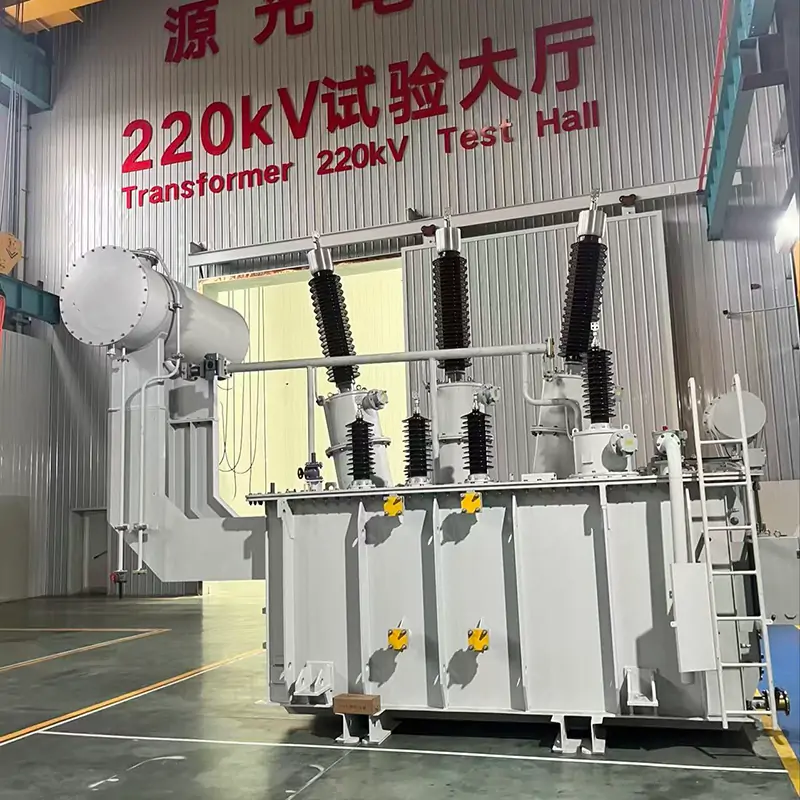
SZ-2500/115kV — หม้อแปลงไฟฟ้าแรงสูงสำหรับโหลดขนาดเล็ก
ปัญหา
เนื่องจากโครงสร้างพื้นฐานได้รับความเสียหายในบางส่วนของยูเครน โรงงานขนาดเล็กจำนวนมากจึงต้องการการฟื้นฟูระบบไฟฟ้าที่รวดเร็วและเชื่อถือได้ พื้นที่เหล่านั้นมีปริมาณการใช้ไฟฟ้าในท้องถิ่นไม่มากนัก แต่มีเพียงสายส่งไฟฟ้าแรงสูง 110–115 กิโลโวลต์อยู่ใกล้เคียง การสร้างสถานีไฟฟ้าย่อยแบบดั้งเดิมหรือการก่อสร้างทางวิศวกรรมโยธาขนาดใหญ่จะทำให้การเริ่มต้นระบบล่าช้าและเพิ่มต้นทุน
สารละลาย
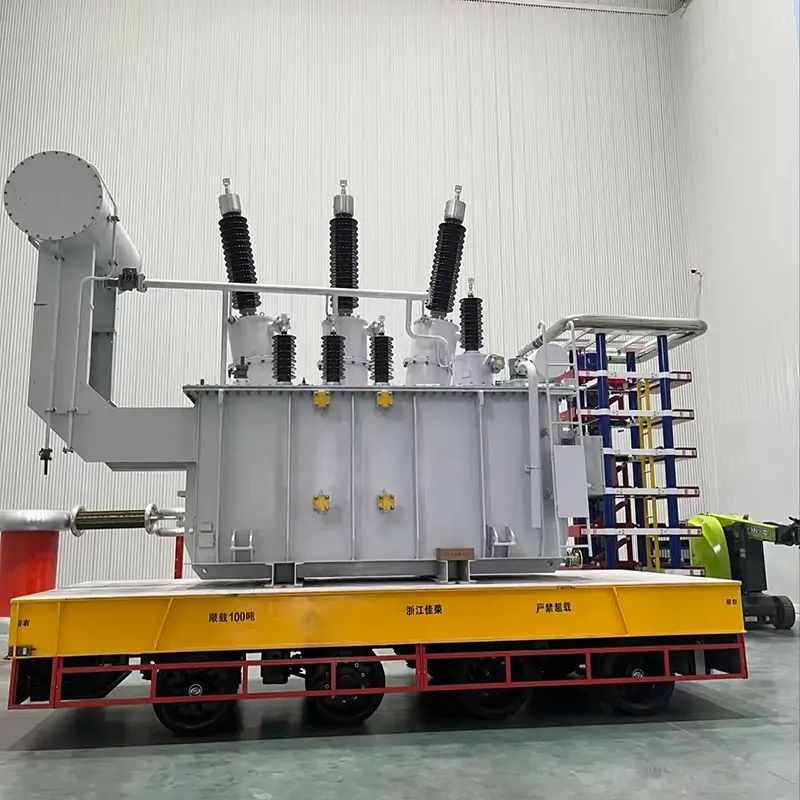
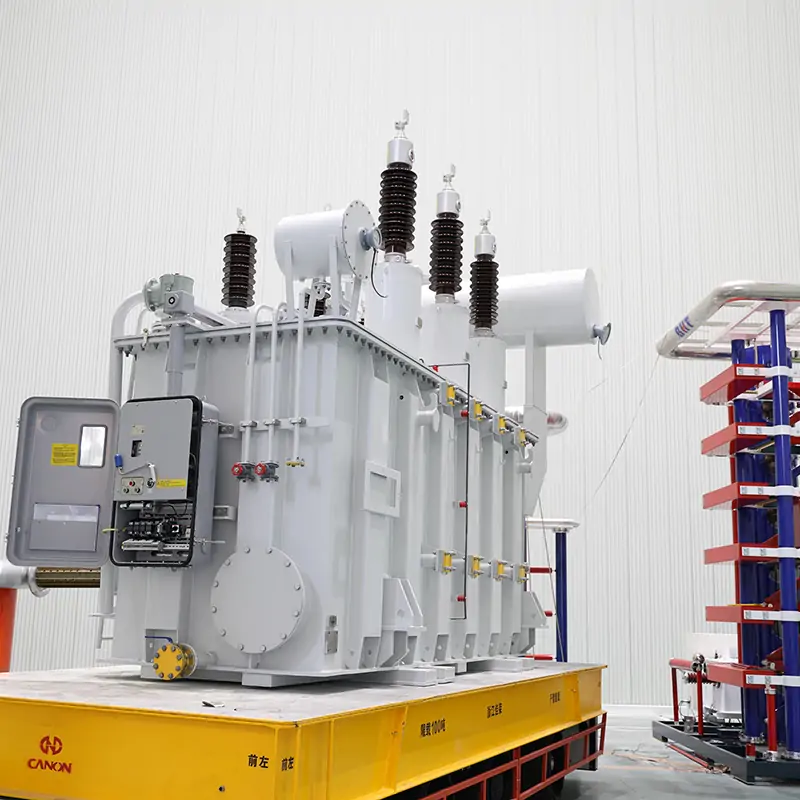
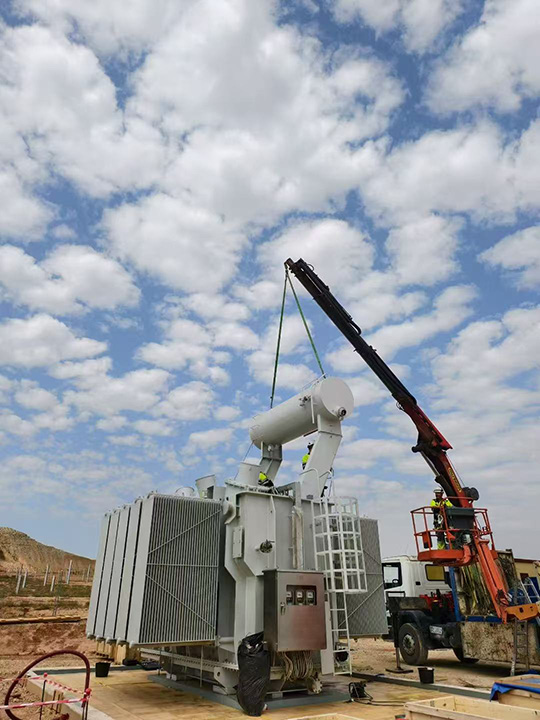
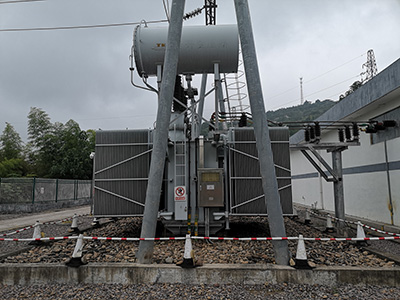
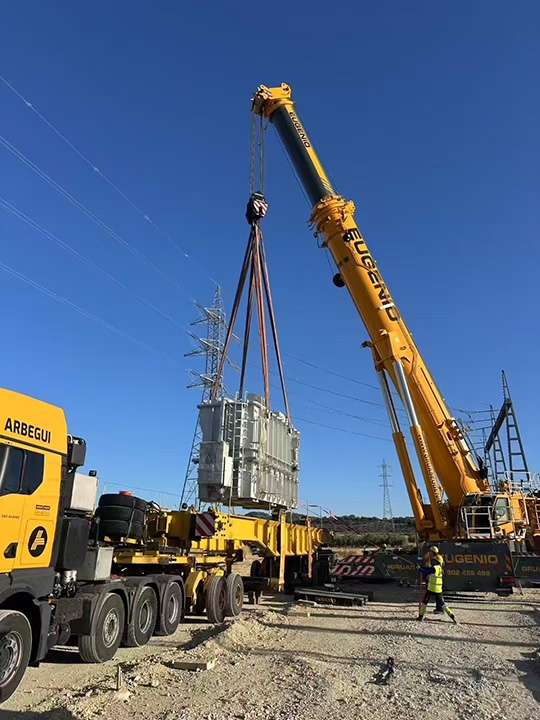
เราจัดหาหน่วย SZ-2500/110kV ที่กำหนดค่าสำหรับการเชื่อมต่อ 110 kV โดยตรง การพันขดลวดทองแดงที่มีความแม่นยำสูง การอบแห้งด้วยสุญญากาศ และ VPI ช่วยให้มั่นใจได้ถึงความน่าเชื่อถือของฉนวน การออกแบบแบบติดตั้งบนฐานที่กะทัดรัดและจุดยกที่ได้รับการรับรองช่วยลดความต้องการด้านการขนส่งและฐานราก การทดสอบการยอมรับจากโรงงาน (FAT) ได้รับการสังเกตการณ์ และการใช้งานจริงเป็นไปตามแผนแบบโมดูลาร์เพื่อเร่งการติดตั้งใช้งาน
ผลลัพธ์
โรงงานต่างๆ สามารถกลับมาผลิตได้เร็วขึ้นด้วยระบบจ่ายไฟแรงสูงที่เชื่อถือได้ โซลูชันของ SZ ช่วยลดความซับซ้อนของงานก่อสร้างและโลจิสติกส์ ในขณะเดียวกันก็ลดการสูญเสียจากการทำงานเมื่อเทียบกับหม้อแปลงไฟฟ้าแบบเดิม
ข้อได้เปรียบที่สำคัญ
การพันขดลวดอย่างแม่นยำและช่องว่างอากาศที่แคบ ช่วยลดสนามแม่เหล็กที่รั่วไหลและเสียงรบกวน และเพิ่มความทนทานต่อการลัดวงจร
VPI + การอบแห้งแบบสุญญากาศ — กระบวนการอัดฉีดและอบแห้งจากโรงงาน เพื่อให้ได้ฉนวนที่มีเสถียรภาพและทนทานเป็นเลิศ
ระบบ OLTC ที่ได้รับการพิสูจน์แล้วและการตรวจสอบ — ความทนทานเชิงกลของ OLTC ≥ 500,000 รอบ; มี HV CT ในตัว และระบบตรวจสอบออนไลน์เสริมสำหรับการบำรุงรักษาเชิงคาดการณ์
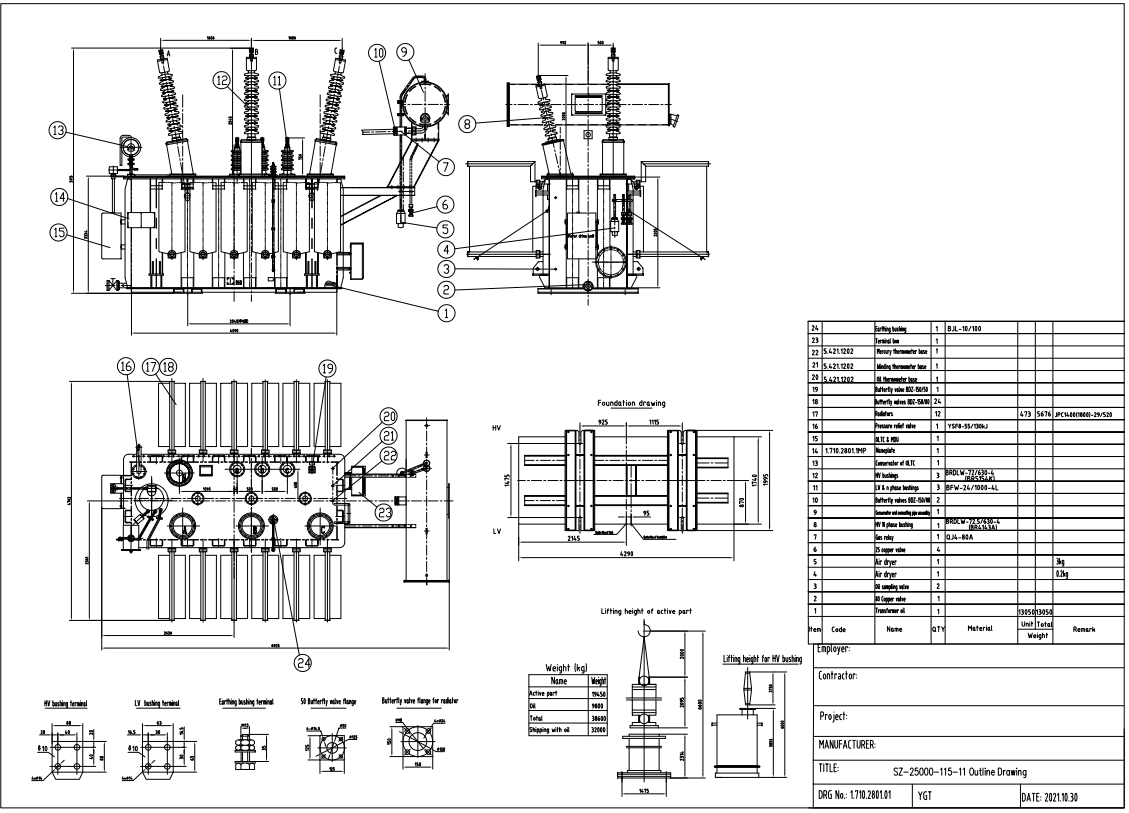
| กำลังไฟฟ้าที่กำหนด | 2500 kVA |
| แรงดันไฟฟ้าที่กำหนด (แรงดันสูง/แรงดันต่ำ) | 110 kV / 0.415 kV |
| กลุ่มเวกเตอร์ | YNd11 |
| การระบายความร้อน | โอนัน (โอนาฟเป็นตัวเลือกเสริม) |
| วัสดุสำหรับพันขดลวด | ทองแดง |
| น้ำหนักของส่วนที่ใช้งานอยู่ | 5,000 กก. |
| น้ำหนักน้ำมัน | 7,950 กก. |
| ถังและอุปกรณ์ประกอบ | 8,000 กก. |
| น้ำหนักรวม | 20,950 กก. |
| น้ำหนักในการจัดส่ง | 15,500 กก. |
| อุณหภูมิสูงขึ้น (น้ำมันหล่อเย็น / สกรู) | 55 K / 65 K (โดยทั่วไป) |
| โอแอลทีซี | ขับเคลื่อนด้วยมอเตอร์; ความทนทานเชิงกล ≥ 500,000 รอบ; ความทนทานเชิงไฟฟ้า ≥ 100,000 รอบ (ดูเอกสารข้อมูลทางเทคนิค) |
| เอชวีซีที | ต่อ GA (ตัวอย่างอัตราส่วนและความแม่นยำแสดงใน GA) |
ตารางข้อมูลทางเทคนิคและแบบร่างฉบับสมบูรณ์
แกนและขดลวด
ปรัชญาการออกแบบ
แม่เหล็ก SZ-2500/110kV ใช้แกนแม่เหล็กที่มีการสูญเสียต่ำและมีความแม่นยำสูง รวมถึงกลยุทธ์การพันขดลวดที่แม่นยำ เพื่อลดการสูญเสียขณะไม่มีโหลดและฟลักซ์ที่รั่วไหล แกนแม่เหล็กผลิตจากเหล็กกล้าไฟฟ้ารีดเย็นคุณภาพสูง (CRGO) โดยมีการควบคุมความหนาของแผ่นลามิเนตและการเชื่อมต่อแบบขั้นบันไดเพื่อลดการรั่วไหลของฟลักซ์ในช่องว่างอากาศและเสียงรบกวนจากแมกนีโตสตริกชัน
การก่อสร้างหลัก
วัสดุ: เหล็ก CRGO คุณภาพสูง ผ่านกระบวนการอบอ่อนและลดความเค้น
การเคลือบผิว: ปรับความหนาของการเคลือบผิวและการตกแต่งขอบให้เหมาะสม เพื่อลดกระแสไหลวนและการสูญเสียระหว่างชั้นให้น้อยที่สุด
การประกอบแบบขั้นบันได: ข้อต่อแบบขั้นบันไดบริเวณรอยต่อของชิ้นส่วนช่วยลดความเข้มข้นของสนามแม่เหล็กและเสียงรบกวน พร้อมทั้งปรับปรุงความต่อเนื่องของสนามแม่เหล็ก
การยึดแกนและการหุ้มฉนวน: การยึดแกนได้รับการจัดเรียงเพื่อรักษาความสมบูรณ์ทางกลภายใต้แรงลัดวงจร แผ่นฉนวนระหว่างชั้นและสารเคลือบเงาช่วยป้องกันกระแสไหลเวียนในแกน
เทคโนโลยีการพันขดลวด
ตัวนำ: ตัวนำทองแดงแบบอิเล็กโทรไลต์ (มาตรฐาน) มีตัวนำอะลูมิเนียมให้บริการตามคำขอ
รูปทรงเรขาคณิต: รูปทรงขดลวดที่แน่นหนา จำนวนรอบสูงทางด้านแรงดันสูง โดยมีเส้นผ่านศูนย์กลางตัวนำค่อนข้างเล็ก ออกแบบมาเพื่อการใช้งานที่มีความจุต่ำ/แรงดันสูง เพื่อให้เป็นไปตามข้อกำหนดด้านฉนวนในแพ็คเกจขนาดกะทัดรัด
การรัดและเสริมความแข็งแรง: ขดลวดแต่ละขดจะถูกรัดและเสริมความแข็งแรงด้วยวิธีการทางกลเพื่อทนต่อแรงเค้นทางกลที่เกิดจากการลัดวงจร โดยใช้วิธีการเสริมความแข็งแรงในแนวรัศมีและแนวแกนตามความจำเป็น
ระบบฉนวน: ระบบแผ่นไม้อัด/กระดาษหลายชั้นและเคลือบเงา; ระดับฉนวนทั่วไป: ระดับ F (สามารถอัพเกรดเป็นระดับ H ได้) — การเลือกขั้นสุดท้ายขึ้นอยู่กับเอกสารข้อมูลทางเทคนิค (TDS)
VPI และการอบแห้ง: ขดลวดจะผ่านกระบวนการอบแห้งด้วยสุญญากาศและการเคลือบด้วยแรงดันสุญญากาศ (VPI) เพื่อให้มั่นใจว่าน้ำยาเคลือบเงาแทรกซึมเข้าไปอย่างทั่วถึง ขจัดความชื้นที่ตกค้าง และสร้างการยึดเกาะทางกลที่แข็งแรงเพื่ออายุการใช้งานที่ยาวนาน
การควบคุมคุณภาพ: ตรวจสอบความตึงของการพันขดลวด รูปทรงของขดลวด และขนาดของแคลมป์เทียบกับแม่แบบ ตรวจสอบความสมดุลของขดลวดและจำนวนรอบก่อนการเคลือบ
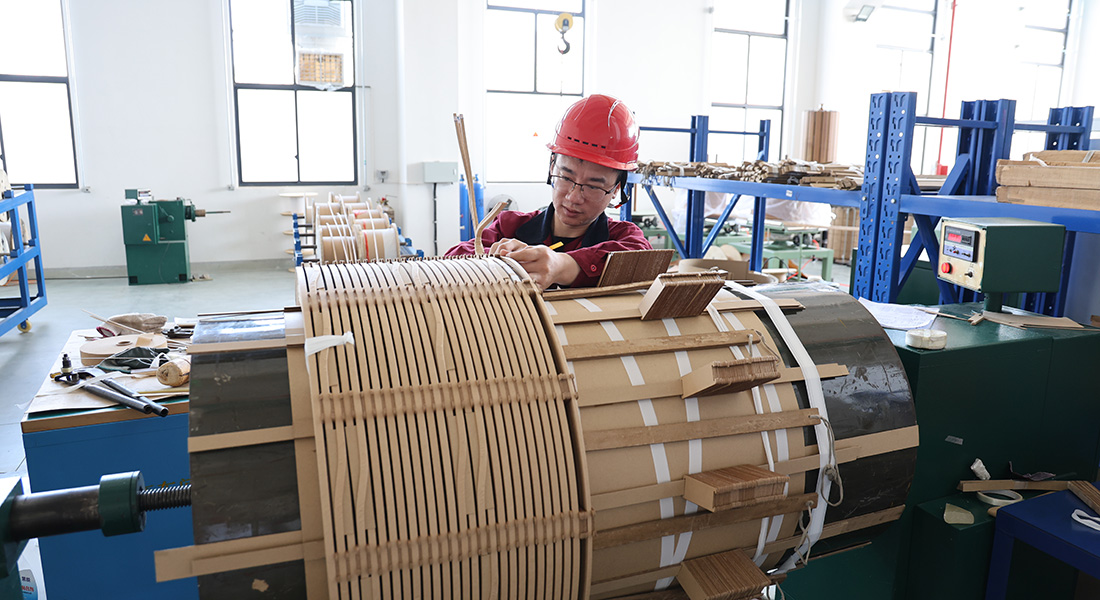
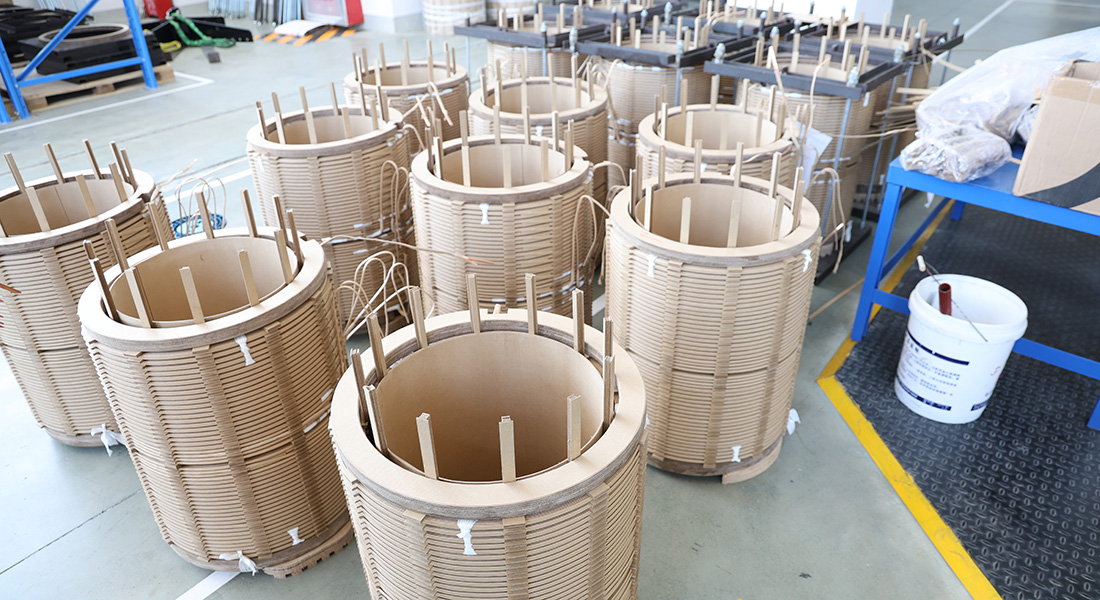
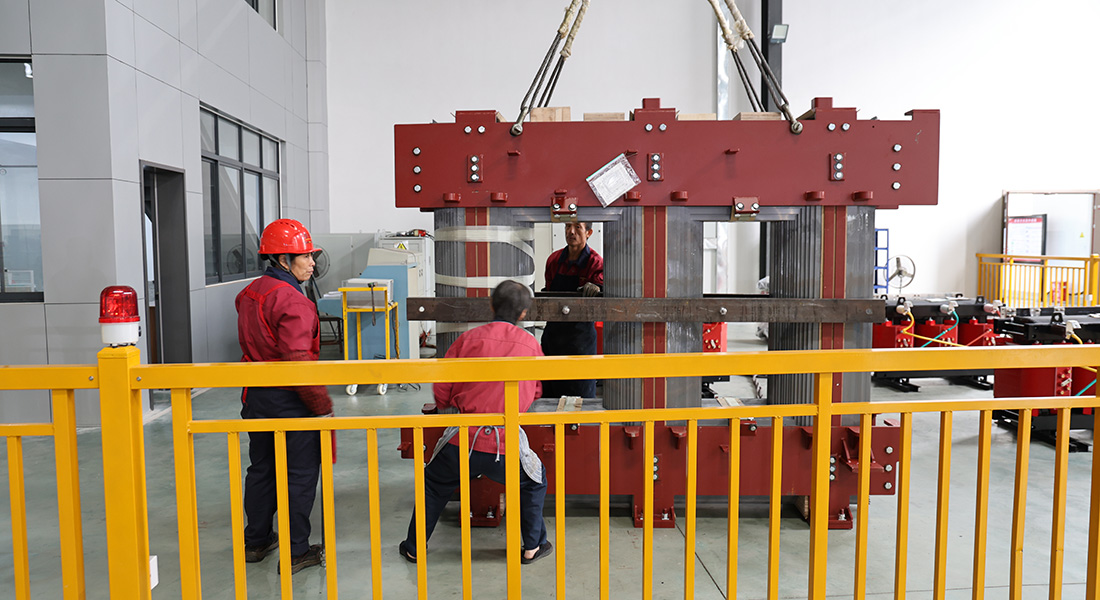
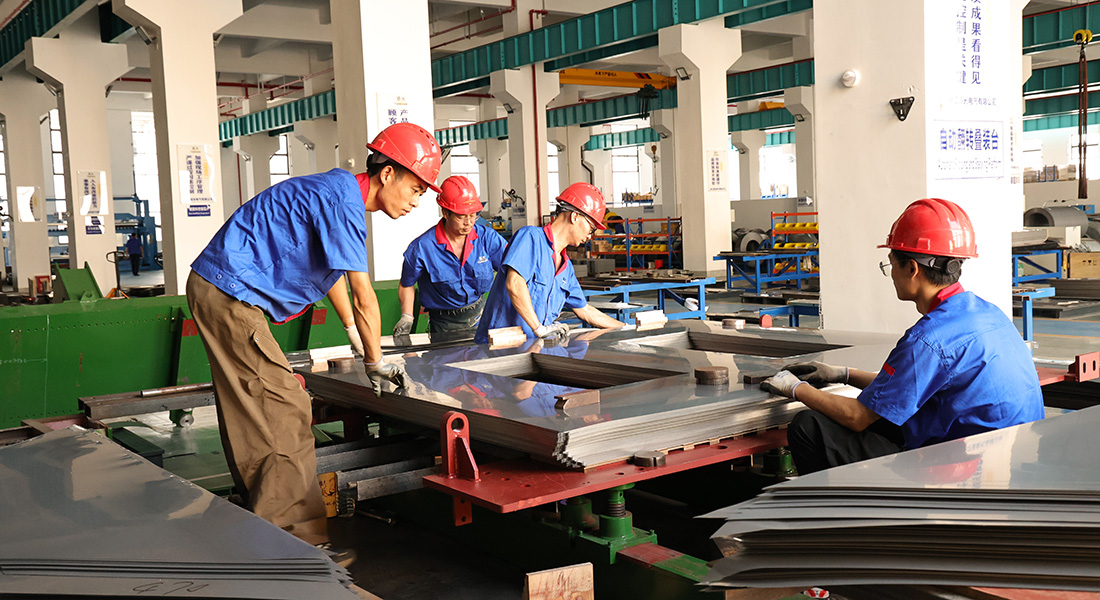
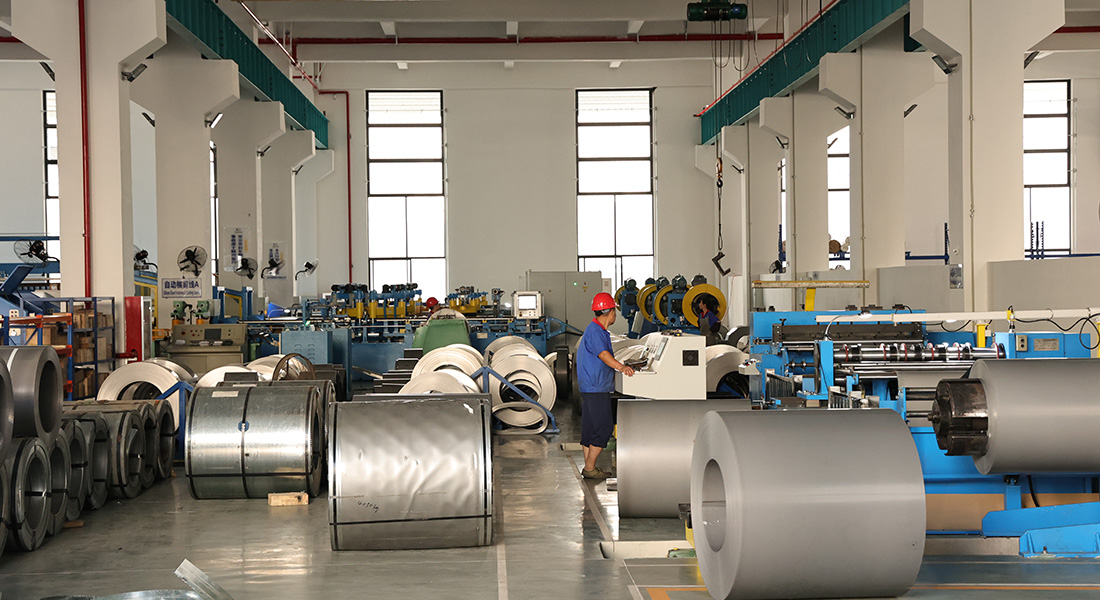
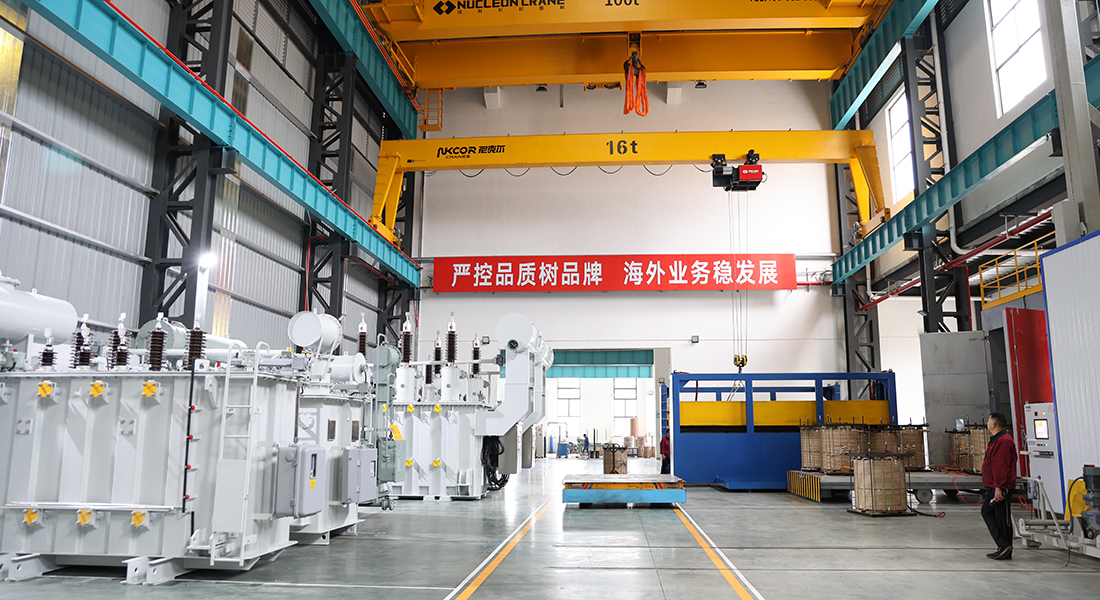
การผลิตและ FAT (พร้อมแกลเลอรี่)
การผลิตและ FAT (รายละเอียดพร้อมแกลเลอรี่)
ภาพรวมกระบวนการผลิต — ตรวจสอบย้อนกลับได้ ทำซ้ำได้
สายการผลิตซีรีส์ SZ ได้รับการออกแบบมาเพื่อการตรวจสอบย้อนกลับและความสามารถในการทำซ้ำ ขั้นตอนการผลิตที่สำคัญจะถูกบันทึกและจัดเก็บไว้สำหรับแต่ละหน่วย เพื่อให้มั่นใจถึงประสิทธิภาพที่สม่ำเสมอตั้งแต่ชิ้นส่วนหลักจนถึงการทดสอบขั้นสุดท้าย
กระบวนการผลิตทั่วไป
กระบวนการผลิตแกนกลาง — การตัดแผ่นลามิเนต การเรียงซ้อนขาและโครงแกนกลาง การประกอบแบบขั้นบันได การอบอ่อน
การพันขดลวด — เครื่องพันขดลวดอัตโนมัติ การควบคุมแรงดึง การขึ้นรูปขดลวด และการเคลือบฉนวน
การอบแห้งแบบสุญญากาศ — การอบขดลวดภายใต้สภาวะสุญญากาศเพื่อลดความชื้นให้ได้ตามเป้าหมาย (ppm)
การอัดฉีดด้วยแรงดันสุญญากาศ (Vacuum Pressure Impregnation หรือ VPI) — กระบวนการอัดฉีดสามขั้นตอนด้วยการควบคุมวัฏจักรของเรซิน/อุณหภูมิ และโปรไฟล์ของสุญญากาศ/แรงดัน
ขั้นตอนการประกอบ — การติดตั้งแกนกลาง การใส่ขดลวด การค้ำยัน การประกอบถังและการเชื่อม การติดตั้งบูช/CT/OLTC และอุปกรณ์เสริม
การจัดการน้ำมัน — การกำจัดก๊าซและการกรองด้วยระบบสุญญากาศ การเติมน้ำมันอย่างควบคุม การทดสอบตัวอย่างตามมาตรฐาน IEC 60296
การทดสอบตามปกติและการทดสอบประเภทต่างๆ — การทดสอบทางไฟฟ้าและทางกล การเพิ่มขึ้นของอุณหภูมิ แรงกระแทก การลัดวงจร การวัดสัญญาณรบกวน
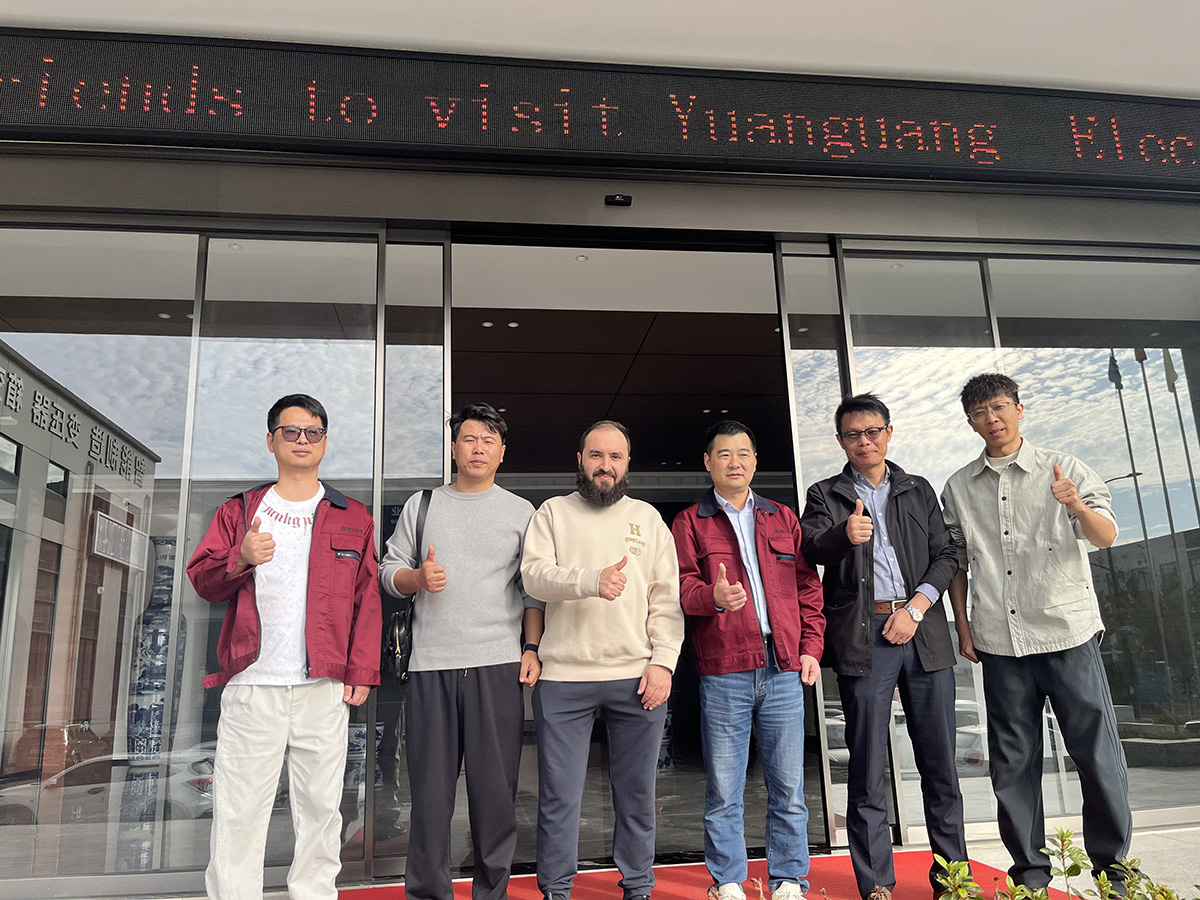
FAT — การดำเนินการตามโปรโตคอล FAT แบบเต็มรูปแบบ พร้อมพยานลูกค้าเสริม
คุณภาพและการตรวจสอบย้อนกลับ
การตรวจสอบย้อนกลับของวัสดุ: หมายเลขล็อตเหล็ก ใบรับรองขดลวดทองแดง หมายเลขล็อตของสีเคลือบ/เรซิน
บันทึกกระบวนการผลิต: บันทึกแรงดึงในการม้วนขดลวด, บันทึกรอบการทำงานของ VPI, บันทึกการทำงานของเตาอบ, บันทึกแรงบิดในการประกอบ
การสอบเทียบ: เครื่องมือได้รับการสอบเทียบโดยอ้างอิงมาตรฐานระดับชาติ ใบรับรองการสอบเทียบรวมอยู่ในชุดอุปกรณ์ทดสอบ (FAT pack)
FAT (การทดสอบการยอมรับจากโรงงาน) — ขอบเขตและผลลัพธ์ที่คาดหวัง
การทดสอบตามปกติ (ต่อหน่วย):
อัตราส่วนและขั้ว – ต้องอยู่ในเกณฑ์ความคลาดเคลื่อนที่กำหนด
ความต้านทานกระแสตรงของขดลวด — อยู่ในเกณฑ์ที่ออกแบบไว้
การสูญเสียและกระแสไฟฟ้าขณะไม่มีโหลด — วัดที่แรงดันไฟฟ้าพิกัด
การสูญเสียโหลดและอิมพีแดนซ์ — วัดที่กระแสพิกัด
ค่าความต้านทานฉนวน — การทดสอบด้วยเครื่องวัดความต้านทานฉนวน (Megger test) ตามมาตรฐาน IEC
ค่าความต้านทานไฟฟ้าของน้ำมัน — ตามมาตรฐาน IEC 60296 (สำหรับหน่วยน้ำมัน)
การตรวจสอบด้วยสายตาและเชิงกล — สี สลักเกลียว ซีล
การทดสอบประเภท (ต่อตระกูลการออกแบบ):
อุณหภูมิสูงขึ้น (จุดร้อนและชั้นน้ำมันด้านบน)
ความทนทานต่อแรงกระแทกจากฟ้าผ่า
ความทนทานต่อการลัดวงจร (3 วินาที และค่าสูงสุด)
การวัดเสียงรบกวน (IEC 60076-10)
การทดสอบการคายประจุบางส่วน (ไม่บังคับ / หากระบุไว้)
สิ่งที่ต้องส่งมอบจากแพ็กเกจ FAT:
ตารางแสดงค่าและโปรโตคอล FAT (CSV/PDF)
ใบรับรองการสอบเทียบเครื่องมือ
รูปถ่ายทดสอบ (ความละเอียดสูง) พร้อมประทับเวลาและลายเซ็นพยาน
ใบรับรองวัสดุและรายการตรวจสอบย้อนกลับ
แบบร่างการบรรจุและจุดศูนย์ถ่วงสำหรับการขนส่ง
เกณฑ์การยอมรับของ FAT (ตัวอย่าง)
อัตราส่วนและขั้ว: ต้องอยู่ในขอบเขตความคลาดเคลื่อนของการวาด (เช่น ±0.5%)
การสูญเสียขณะไม่มีโหลด: ต้องไม่เกินค่า TDS ที่ระบุไว้ (± ค่าความคลาดเคลื่อนที่กำหนด)
การสูญเสียโหลดและอิมพีแดนซ์: ค่าที่วัดได้ต้องอยู่ภายในค่าความคลาดเคลื่อนที่กำหนดโดย TDS/สัญญา
อุณหภูมิสูงขึ้น: จุดร้อนและระดับน้ำมันด้านบนอยู่ในขอบเขตการทดสอบตามประเภท
(ค่าความคลาดเคลื่อนเชิงตัวเลขที่แน่นอนเป็นไปตามสัญญา/เอกสารข้อกำหนดทางเทคนิค — ให้แทนที่ด้วยค่าของโครงการ)
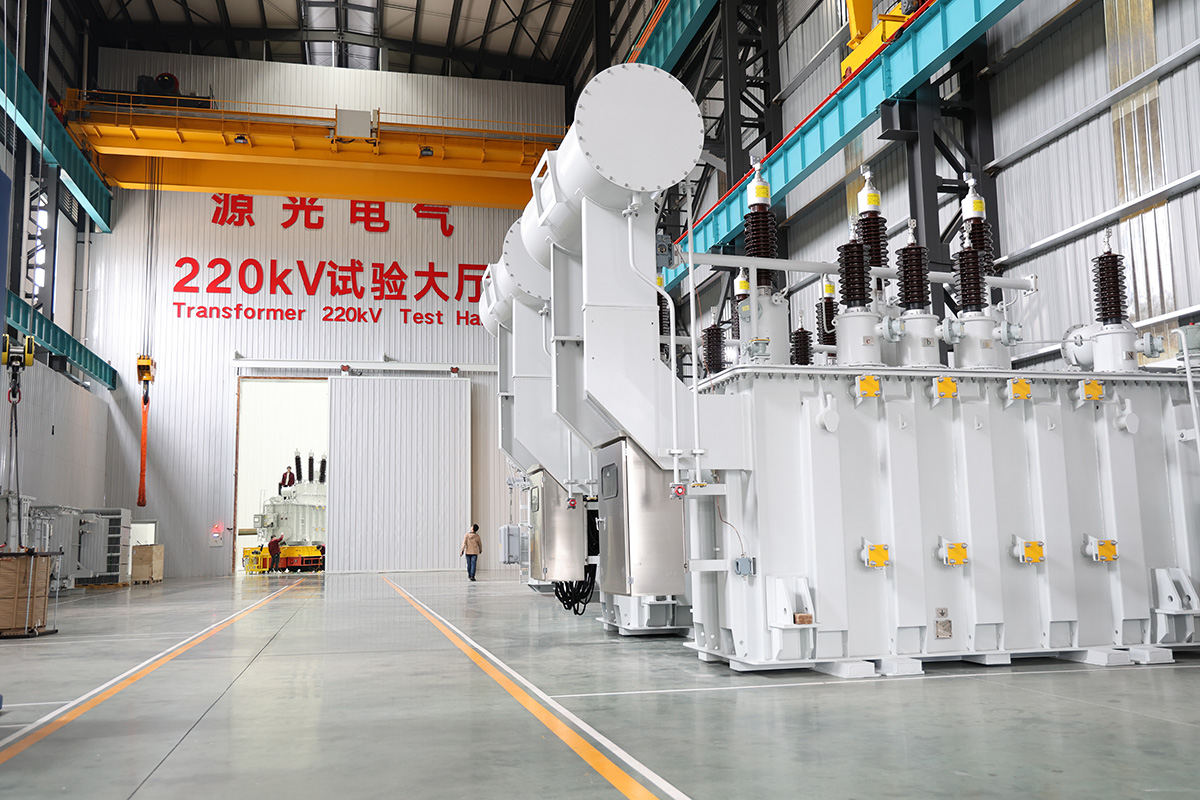
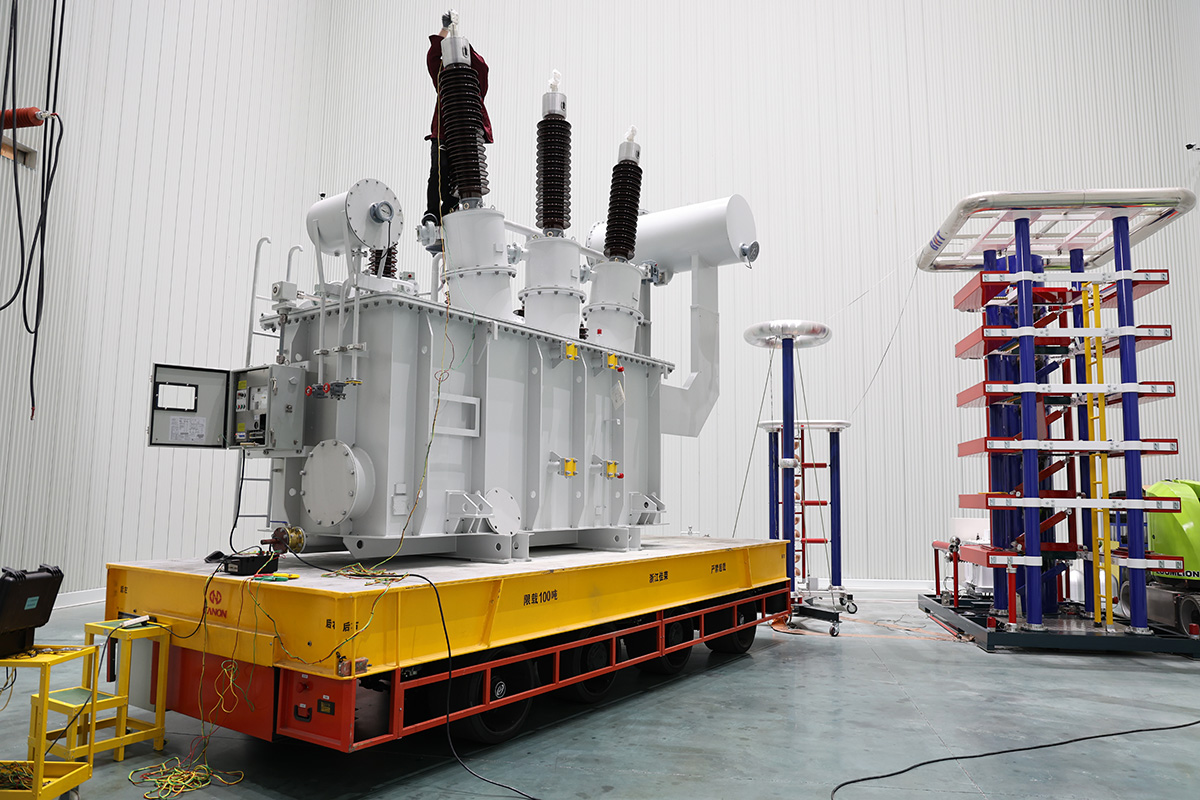
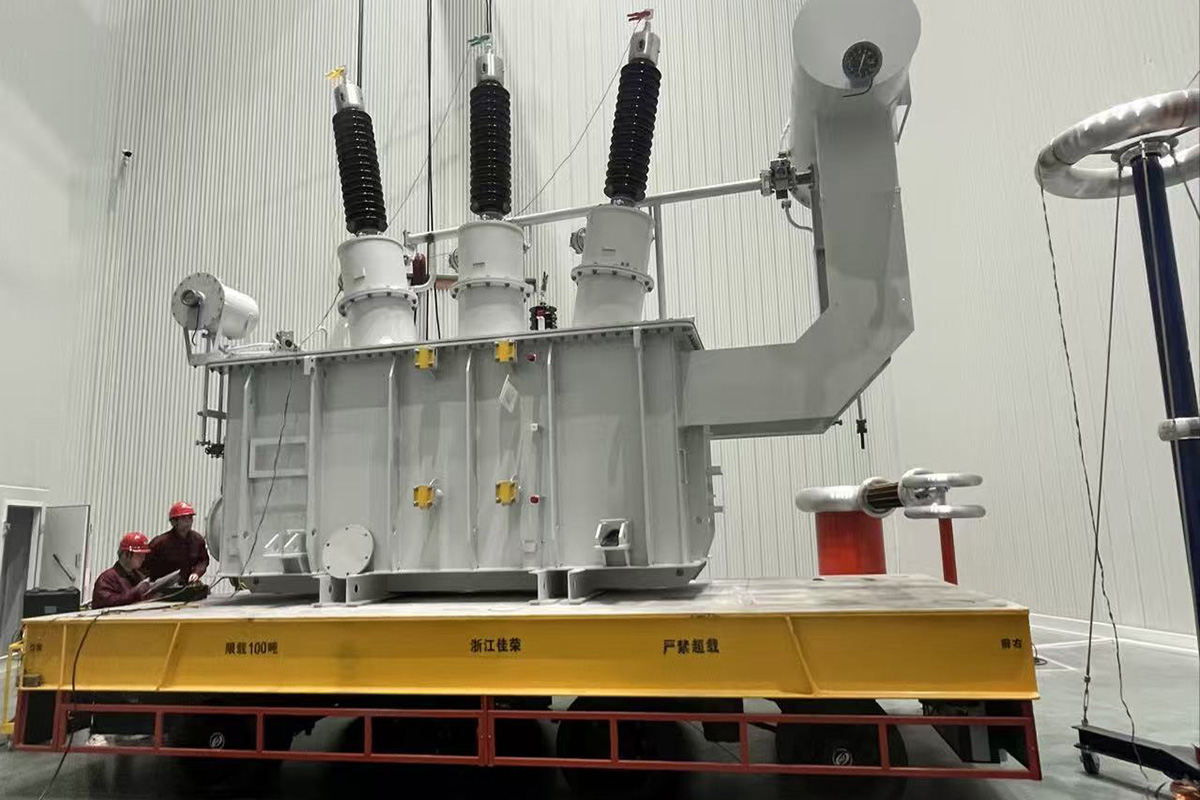
การติดตั้ง การบรรจุ และการขนส่ง
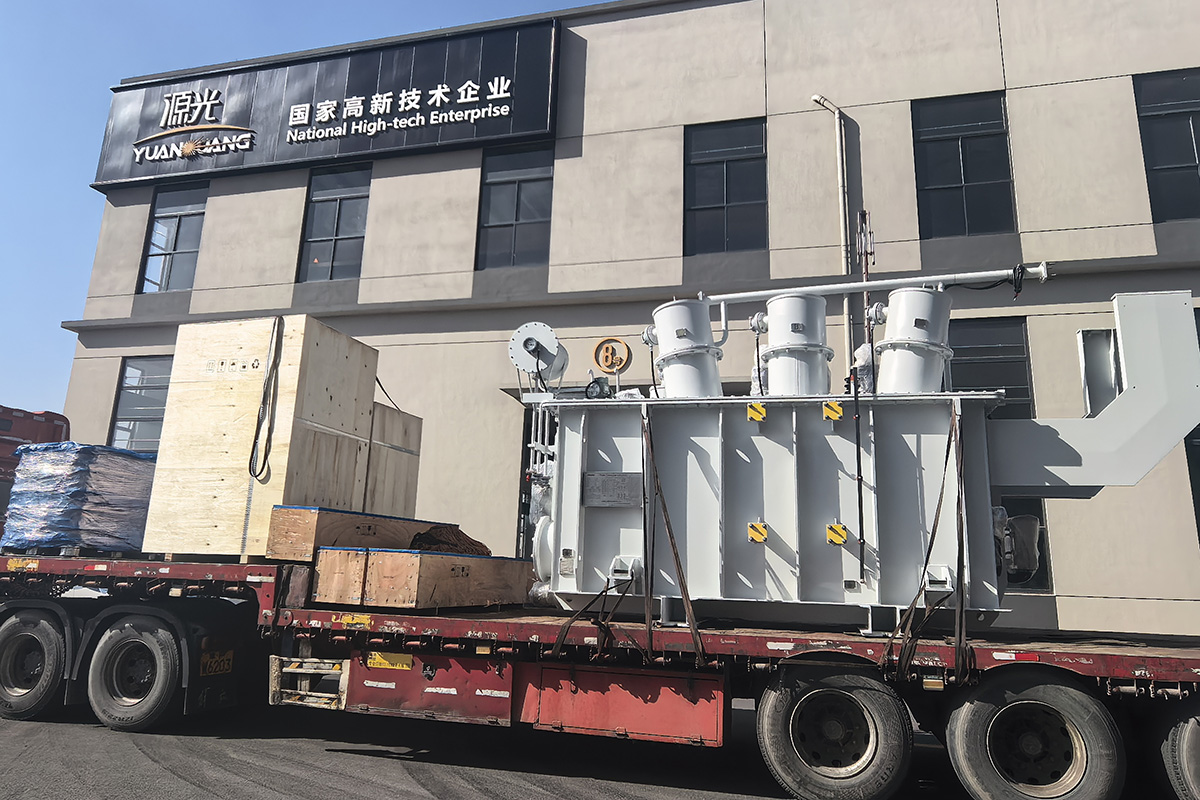
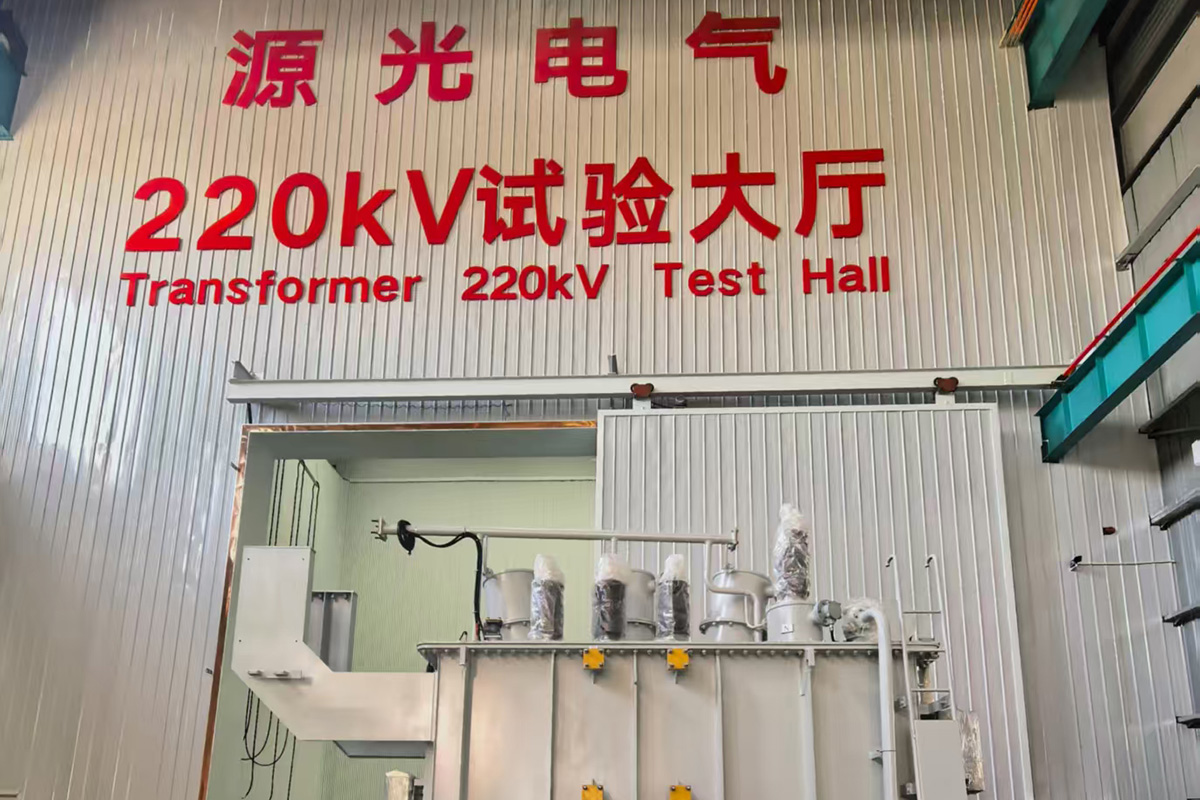
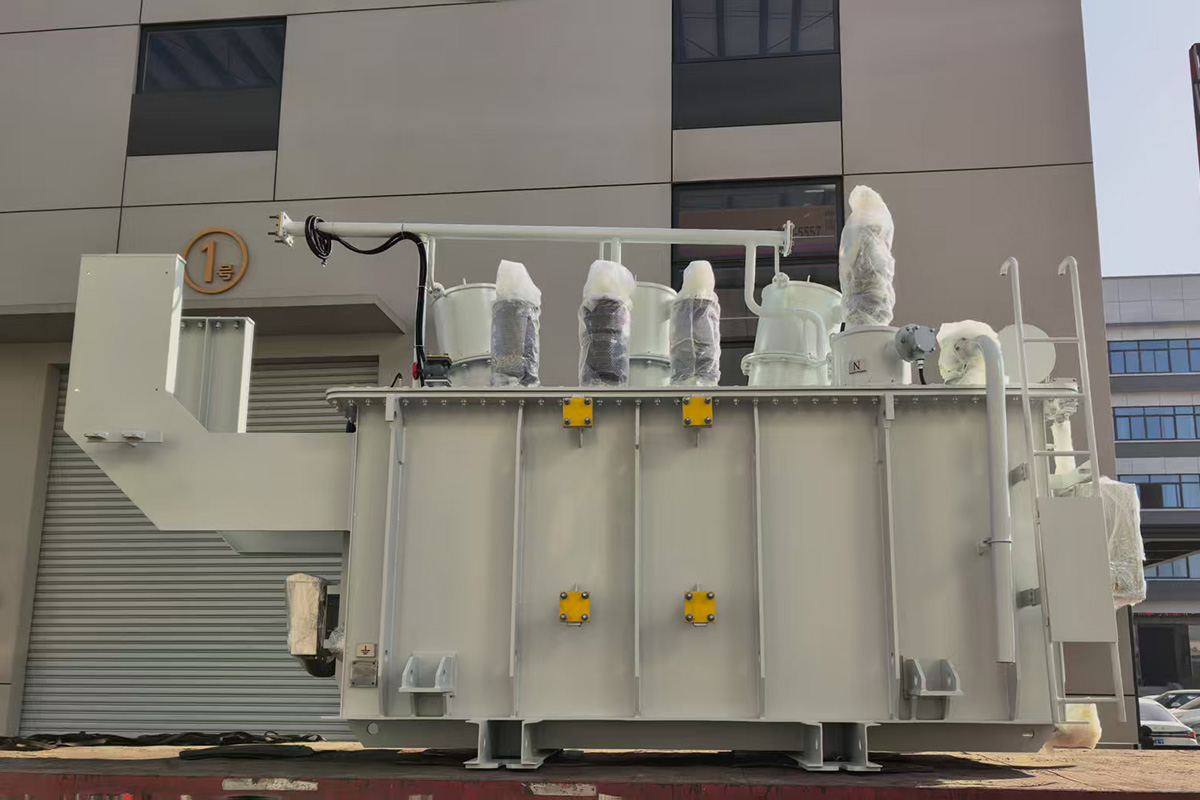
การดำเนินงานและการบำรุงรักษา (O&M)
คำถามที่พบบ่อย
ถาม: เครื่องกำเนิดไฟฟ้า SZ-2500/110kV เหมาะสำหรับสภาพแวดล้อมเขตร้อน/ชายฝั่งหรือไม่?
A: ใช่ค่ะ การพ่นสีอีพ็อกซี่สำหรับเขตร้อน การระบายอากาศด้วยซิลิกาเจล และการป้องกันการกัดกร่อน มีให้เลือกเป็นตัวเลือกมาตรฐานค่ะ
ถาม: OLTC endurance คืออะไร?
A: ความทนทานเชิงกล ≥ 500,000 รอบ; ความทนทานเชิงไฟฟ้า ≥ 100,000 รอบ ที่กระแสพิกัด (≤1000 A) ดูข้อมูลจำเพาะในเอกสารข้อมูล OLTC
CTA & บล็อกข้อมูลติดต่อ
ขอใบเสนอราคา
— แบบฟอร์มขอใบเสนอราคา: บริษัท / ผู้ติดต่อ / ประเทศ / ผลิตภัณฑ์ / รุ่น / กำลังไฟฟ้า (kVA) / แรงดันไฟฟ้า / จำนวน / การอัปโหลดแบบร่าง / วันที่ตัดสินใจ
— แบบฟอร์มขอใบเสนอราคา: บริษัท / ผู้ติดต่อ / ประเทศ / ผลิตภัณฑ์ / รุ่น / กำลังไฟฟ้า (kVA) / แรงดันไฟฟ้า / จำนวน / การอัปโหลดแบบร่าง / วันที่ตัดสินใจ
ผู้ประสานงานด้านเทคนิค: โอริน ฟาง
— orin.fang@cnyge.com
— orin.fang@cnyge.com
— WhatsApp: +86-15305704090